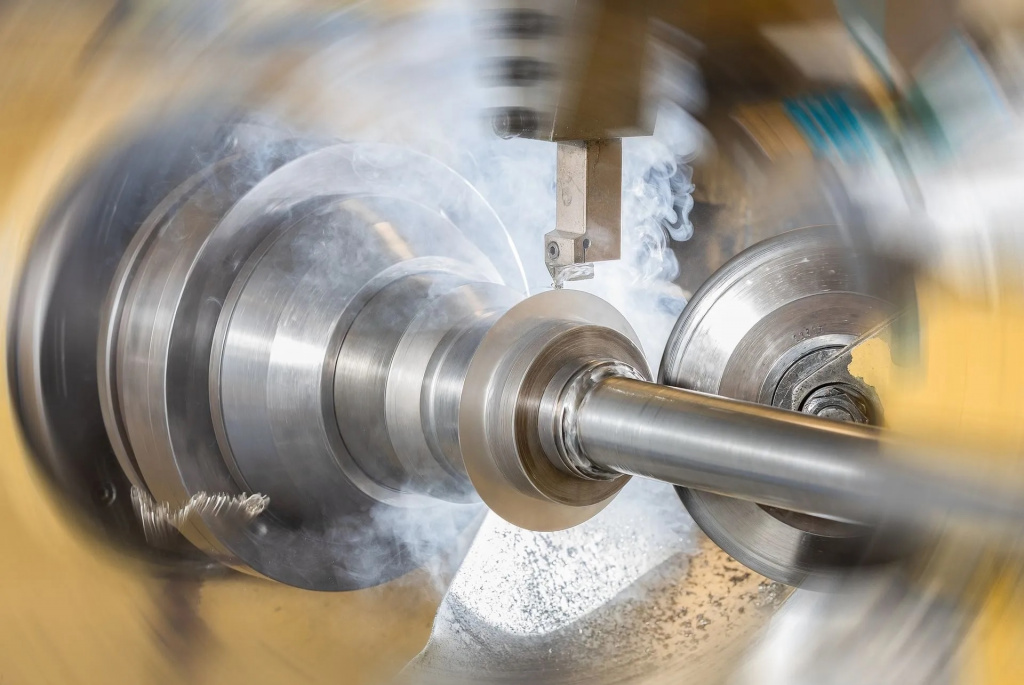
В ротационной вытяжке можно добиться стабильной серии, если есть согласованность оборудования, оснастки, режимов и заготовки. Это не организационная договорённость, а инженерное соответствие. Благодаря такой гармонии станок, ролики и оправки, параметры вытяжки и исходная форма (трубная, плоская или штампованная заготовка) работают как одна система, не выводя друг друга на предельные нагрузки. На практике такое встречается не всегда. Участок по раскатке запускают, но серия не идёт, дефекты плавают от партии к партии. Далее разберём ошибки, которые встречаются чаще всего.
1-я ошибка. Выбор универсального или специализированного станка
Первая крайность – покупка универсального станка «под разнообразную номенклатуру». Да, в презентации он закрывает многое. Но из-за универсальности у него не хватает жёсткости на тонкостенных деталях, а на толстостенных – усилия. Чтобы добиться результата технологи обходят ограничения режимами. В результате теряется производительность и стабильность. То есть универсальность почти всегда оплачивается компромиссом по точности и жёсткости.
Вторая крайность – купить станок, ориентированный под одну деталь. Пока номенклатура не меняется, он радует. Но смена диаметра, толщины или материала требует переналадки, которая экономически нецелесообразна. Компетентный выбор должен опираться на диапазон диаметров и толщин с запасом по усилию деформации 15–20%. Это позволит развивать участок без замены станка.
2-я ошибка. Недооценка оснастки
Некоторые воспринимают оснастку, как расходник. А ведь именно ролики и оправка задают геометрию и жёсткость всей системы. Если оправка гнётся, то появляется разностенность. Если профиль ролика неточен, возникают наплывы и складки. Если нарушена соосность, дефект уходит на одну сторону.
Для стабильной эксплуатации оснастки её рабочие поверхности изготавливают из инструментальных сталей с термообработкой до 56–62 HRC, с обязательной последующей шлифовкой. Экономия на шлифовке даёт биение, вибрации и следы накатки. Идеальный вариант, когда оснастка проектируется под конкретную деталь, а не подбирается «по похожей».
3-я ошибка. Непроработанные режимы
Скорость раскатки, осевая подача, усилие прижима и температура заготовки взаимосвязаны. Большая подача за проход с высокой вероятностью приведёт к гофрам и трещинам. Малая подача зачастую снижает производительность и повышает наклёп. Недостаточное усилие не убирает складку, избыточное – перегружает оправку.
Прогрев – отдельная зона ошибок. Для углеродистых сталей применяется холодная вытяжка. Для высокопрочных сплавов и больших толщин металла нужен локальный или общий нагрев. Неверная температура ведёт либо к трещинам, либо к деградации структуры. Режимы подбираются под материал, толщину и степень деформации, а не под станок.
4-я ошибка. Проблемы с подготовкой материала
Ротационная вытяжка чувствительна к исходной форме. Разностенность, овальность и колебания диаметра наследуются готовой деталью. Если допуск по толщине стенки шире ±10%, то получить стабильную геометрию будет крайне сложно. Сварной шов при недостаточной подготовке становится концентратором трещин.
Ещё один просчёт – отрабатывать режимы на одной партии заготовок, а запускать серию на другой. Механические свойства материала из новой поставки могут отличаться по химсоставу, механическим свойствам, разностенности, овальности, твёрдости и состоянию поверхности, – даже если это та же марка стали, тот же типоразмер и тот же поставщик.
Режимы, которые дали стабильную деталь на первой партии, на второй могут дать трещины, гофры или разностенность.
5-я ошибка. Неумение диагностировать брак
Типовая ошибка – пытаться устранить брак, не понимая, где его корень. Одни начинают менять режимы, хотя виновата оснастка. Другие винят станок, хотя проблема в партии заготовки. Форма брака и распределение дефектов помогают отделить причину от следствия:
- Окружные трещины чаще указывают на избыточную подачу за проход или недостаточный прогрев.
- Радиальные трещины говорят о высоких окружных напряжениях и «зажатых» складках.
- Гофрообразование сигнализирует о недостаточном усилии прижима или слишком большой степени деформации.
- Разностенность по окружности говорит о биении оправки, перекосе роликов или исходной разностенности.
- Наплывы и складки перед зоной деформации подсказывают о неверном профиле ролика или подаче.
- Шелушение и задиры указывают на износ или плохую шлифовку оснастки.
Если дефекты равномерны по партии, то проблема системная: станок, оснастка или режим. Если локальны – ищите причину в материале и подготовке заготовки.
Что делать, если серии нет?
Не стоит менять станок, если причина в заготовке. Не стоит «крутить режимы», если изношена оснастка. Не стоит покупать универсальное оборудование, если задача не описана. Сначала нужен аудит системы: станок, оснастка, режимы, материал и диагностика дефектов.
Мы имеем опыт подбора и поставок оборудования из КНР и запуска участков ротационной вытяжки. Понимаем, где станок даёт результат, а где нужна доработка оснастки и технологии. Если оборудование уже стоит, а стабильной серии нет, проблема чаще всего не в станке, а в системе. Запросите консультацию — разберём вашу ситуацию и предложим решение.