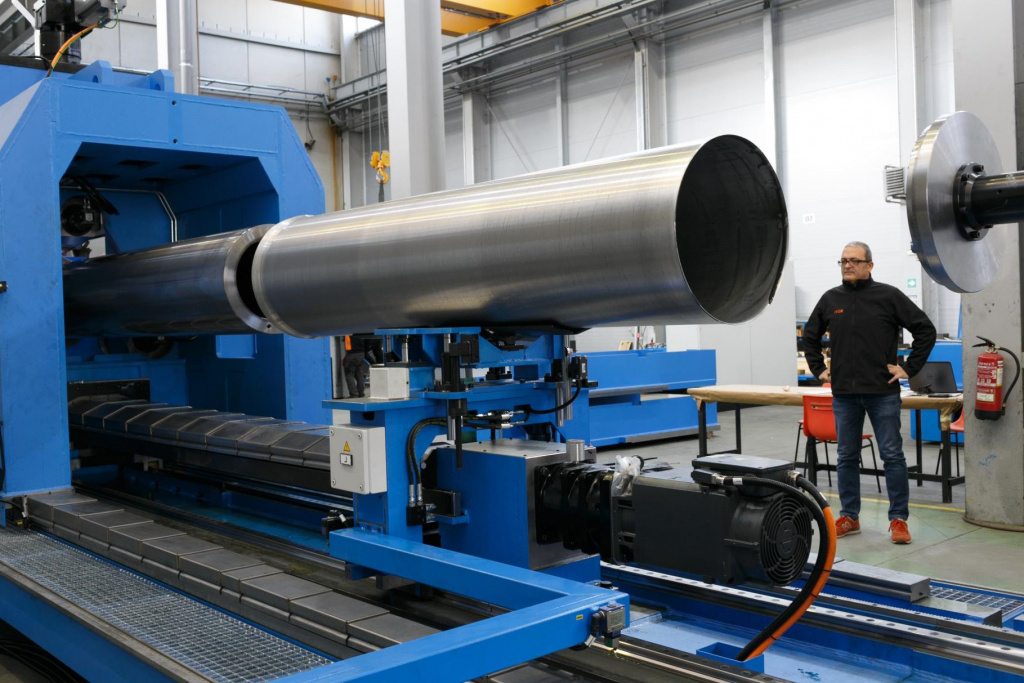
Ротационная вытяжка представляет собой процесс раскатки металлов под давлением, позволяющий получать тонкостенные осесимметричные детали сложной формы (цилиндры, конусы, сферы). Технология широко применяется в авиации, космонавтике, энергетике и бытовой сфере. Всё бы хорошо, но даже самый совершенный станок ЧПУ и опытный оператор бессильны, если на входе подаётся некачественная заготовка. Ниже мы разберём, почему «плохая труба» – это не просто брак, а прямая угроза рентабельности производства.
Геометрия и толщина (скрытые ловушки допусков)
Ротационная вытяжка предъявляет жёсткие требования к исходной трубе, в отличие от токарной обработки, где снимается стружка. В процессе раскатки металл деформируется, и любая нестабильность геометрии многократно усиливается в процессе. Критическими параметрами являются: овальность, разнотолщинность и кривизна.
Овальность
Если труба имеет овальность выше допустимой, то при вращении возникает биение. Это приводит к неравномерной деформации, вибрациям и, как следствие, к появлению гофр или разрывов стенки.
Разнотолщинность
Это главный враг ротационной вытяжки. Если стенка трубы «гуляет» по толщине, то при обжатии роликами тонкая часть порвётся, а толстая создаст избыточное давление на инструмент.
Кривизна
Искривлённая заготовка не центрируется в патроне, что ведёт к ускоренному износу шпинделя и потере точности готовой детали.
Экономия на геометрии трубы (покупка более дешёвого проката с широкими допусками) неизбежно приводит к росту себестоимости готового изделия на 20-30% за счёт брака и переналадок.
Если металл не тянется
Даже идеальная геометрия не спасёт, если металл имеет внутренние дефекты. Ротационная вытяжка, как процесс холодной деформации, требует высокой пластичности. Поэтому основные риски связаны с материалом: неоднородность, включения и нестабильность.
Неоднородность структуры
Разное зерно в разных участках трубы приводит к неравномерному упрочнению (наклепу). В одном месте металл течёт легко, в другом – сопротивляется, что вызывает локальные утонения.
Неметаллические включения
Шлаки или оксиды, попавшие в металл при выплавке, служат концентраторами напряжений. При ротационной вытяжке они становятся очагами микротрещин.
Нестабильный прокат
Если партия металла от одного поставщика имеет разные механические свойства от партии к партии, технолог не сможет подобрать универсальный режим обработки.
Важно! Дефекты материала часто проявляются не сразу, а на 3-4 переходе вытяжки, когда деталь уже почти готова. Это приводит к безвозвратным потерям дорогостоящего металла и времени.
Диагностика – дефект заготовки или ошибка технолога?
Главный вопрос, который встаёт перед цехом при появлении брака: кто виноват? Часто грешат на станок или оператора, но корень проблемы лежит в исходном сырье. Как различить источники дефектов:
Дефекты от маршрута производства заготовки (поставщика)
Если брак носит системный характер (например, постоянные разрывы в одном и том же секторе трубы), это признак дефекта проката. Также на это указывает несоответствие механических свойств (твёрдости) заявленным в сертификате.
Дефекты от конкретного поставщика
Если при смене партии металла (но у того же поставщика) качество резко падает, значит, нарушена стабильность технологии на заводе-изготовителе труб.
Дефекты от настроек станка
Если брак появляется хаотично, зависит от смены оператора или износа роликов — проблема в оборудовании.
Совет эксперта: Всегда требуйте у поставщика не просто сертификат качества, а протоколы испытаний на растяжение для каждой партии.
Входной контроль – настройка под ротационную вытяжку
Стандартный входной контроль (проверка размеров и визуальный осмотр) для ротационной вытяжки недостаточен. Он не выявляет внутренние напряжения и микроструктуру. Чтобы защитить участок ротационной вытяжки, необходимо внедрить расширенный контроль.
Ультразвуковая толщинометрия
Сплошной замер толщины стенки по всей длине и окружности трубы позволяет выявлять разнотолщинность.
Контроль твёрдости
Выборочная проверка твёрдости по Бринеллю или Роквеллу помогает выявить склонности к наклёпу.
Геометрический контроль
Проверка овальности и кривизны на поверочных плитах и с помощью лазерных сканеров выявляют некачественное сырьё.
Испытания на раздачу
Технологическая проба небольшого образца трубы на раздачу или сплющивание для оценки пластичности должна быть нормой.
Входной контроль должен быть адаптирован под конкретный сплав и типоразмер. Универсальных решений здесь не существует.
Экономика – когда смена поставщика выгоднее борьбы с браком
Руководители производств часто попадают в ловушку «ложной экономии». Дешёвый металл кажется выгодным, пока не начинается реальный производственный процесс.
Сравним два сценария:
- Дешёвая труба. Цена ниже на 15%. Но из-за разнотолщинности брак составляет 25%. Время на настройку станка увеличивается вдвое. Инструмент (ролики, оправки) изнашивается быстрее.
- Дорогая труба (качественная). Цена выше на 15%. Брак составляет 2-3%. Режимы обработки стабильны, производительность максимальна.
Итог: Реальная себестоимость годной детали при использовании «дешёвой» трубы оказывается выше на 40-50%. Борьба с браком на станке – это «тушение пожара», тогда как смена поставщика на надёжного – это «профилактика пожара», т.е. инвестиция в стабильность.
Заключение
Ротационная вытяжка не прощает ошибок в подготовке производства. Качество исходной трубы – это фундамент, на котором строится вся технология. Игнорирование требований к геометрии и структуре материала приводит к нестабильности процесса раскатки, поломкам оборудования и финансовым потерям.
Если вы хотите, чтобы ротационная вытяжка работала стабильно, а оборудование окупалось, обратитесь к нам. Мы продаём станки и сопровождаем их внедрение. Поможем подобрать оборудование под ваши детали, производительность и технологические требования.